醋酸泵选型与使用全指南:耐腐蚀化工泵如何应对醋酸工况
醋酸是化工、制药、纺织、食品等行业中极为常见的原料与溶剂,但它在不同浓度和温度下对金属材料的腐蚀行为差异很大,选错一台泵,轻则频繁维修、重则跑冒滴漏引发安全事故。天洋工业泵业结合多年化工泵制造经验,围绕醋酸泵的材质选择、结构形式、密封方案与日常维护,梳理出一份实用的选型与使用参考,帮助现场工程师少走弯路。
一、先认识介质:醋酸为什么"挑泵"
醋酸(乙酸)属于弱有机酸,但腐蚀性并不"弱"。它的腐蚀特点可以归纳为三点:
- 浓度决定腐蚀路径。稀醋酸对碳钢、铸铁腐蚀明显;高浓度醋酸(如冰醋酸)在常温下对部分金属反而钝化,但一旦含水或升温,腐蚀速率会迅速上升。
- 温度是加速器。温度每升高一档,电化学腐蚀与均匀腐蚀速率都会明显加快,高温工况对材质和密封的要求成倍提高。
- 常含杂质。工业醋酸中往往带有氯离子、甲酸、水分等,氯离子会引发点蚀与应力腐蚀,是导致不锈钢泵早期失效的常见原因。
因此,醋酸泵不能简单按"耐酸泵"一概而论,需要结合浓度、温度、杂质含量和工艺连续性综合判断。
二、醋酸泵的常见材质路线与适用边界
1. 304/316L 不锈钢磁力泵
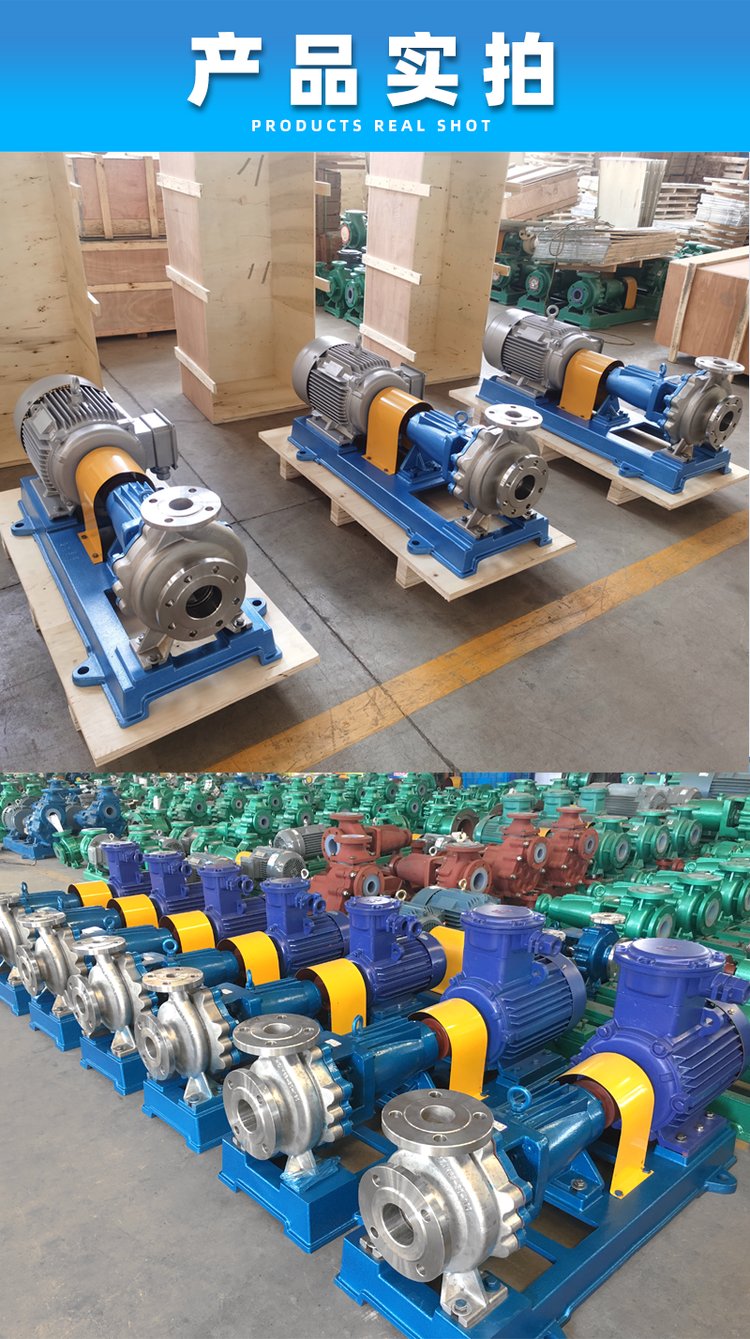
316L 不锈钢磁力泵在常温、中低浓度醋酸工况中应用广泛,采用静密封结构,无轴封泄漏点,适合对泄漏敏感的场景。但需注意:当介质含氯离子较多或温度较高时,316L 存在点蚀与应力腐蚀风险,应谨慎评估。
2. 氟塑料泵(衬氟泵、氟塑料磁力泵)
以聚四氟乙烯(PTFE)、可溶性聚四氟乙烯(PFA)等为过流衬里或全塑结构,对醋酸、混酸、含氯介质适应性好,是稀醋酸、含杂质醋酸输送的稳妥选择。氟塑料泵耐温通常有上限,选型时要核对实际温度与压力等级。
3. 高合金不锈钢与双相钢
对于高温高浓度醋酸或含氯工况,可考虑 904L、20 合金、双相钢等材质,耐蚀裕度更大,但成本较高,建议由厂家根据介质参数做腐蚀评估后再定。
4. 非金属与陶瓷类
部分强腐蚀、低压力场合可采用工程陶瓷或高分子材料泵,但抗冲击与抗热震能力有限,需结合现场操作条件判断。
三、结构形式怎么选:磁力泵、离心泵还是流程泵
材质确定后,结构形式直接关系到运行稳定性与维护成本。
- 不锈钢磁力泵 / 氟塑料磁力泵:无轴封、无泄漏,适合醋酸储运、循环、加料等对环保与安全要求高的环节。需注意磁力泵对干运转、含颗粒介质和汽蚀较为敏感,必须保证灌泵充分、避免抽空。
- 化工流程泵:多为单级单吸悬臂式结构,流量扬程范围宽,适合连续性工艺装置中的醋酸输送与流程输送,配套机械密封后可适应较高温度与压力。
- 离心泵:作为通用型输送设备,适合大流量、低粘度醋酸溶液;选型时重点校核材质、密封与汽蚀余量。
如果工艺中存在流量波动大、需精确计量或高压小流量加料的情况,可结合计量泵或屏蔽泵方案,由厂家做整体配套。
四、密封与配件:泄漏往往出在这些细节
醋酸泵的故障统计中,密封失效占比很高。磁力泵本身取消了轴封,是最直接的防漏方案;机械密封泵则需根据介质选择密封面材质与辅助冲洗方案。此外,以下配件同样影响使用寿命:
- 泵阀配件:叶轮、泵轴、轴套、密封环、法兰垫片等应与过流材质匹配,避免"泵体耐蚀、配件拖后腿"。
- 密封圈与垫片:氟橡胶、PTFE 包覆垫在醋酸工况中应用较多,需核对温度与介质兼容性。
- 联轴器与电机防护:腐蚀性环境中的电机防护等级、防腐涂层同样不可忽视。
五、安装与运行:让醋酸泵"少生病"的几个习惯
再好的泵,用错了也会短命。现场可重点落实以下几点:
- 启动前充分灌泵排气,磁力泵严禁空转与干摩擦。
- 控制介质温度在设计范围内,避免超温导致氟塑料衬里或密封件老化。
- 关注入口管路与过滤器,防止焊渣、颗粒进入泵腔造成叶轮磨损与内磁转子卡滞。
- 定期检查轴承温升、振动与电流,异常时及时停机排查。
- 长期停用的泵应排净积液并做防腐保养,避免残液结晶或腐蚀。
六、维修与备件:把停机时间压到最短
醋酸泵的维修通常集中在叶轮磨损、密封失效、磁力耦合退磁、轴承损坏等部位。建议用户建立备件台账,常用易损件(密封件、轴套、叶轮、隔离套)保持合理库存;同时优先选择能提供化工泵维修与配件供应的原厂渠道,避免因配件材质不符导致二次故障。对于连续生产装置,可考虑整泵备用或模块化更换方案,缩短抢修时间。
七、选型清单:把参数一次说清楚
向厂家咨询醋酸泵时,建议一次性提供以下信息,选型效率会高很多:
- 介质名称、醋酸浓度、是否含氯离子及其他杂质;
- 正常与最高工作温度、密度、粘度;
- 流量、扬程、入口压力与装置汽蚀余量;
- 连续或间歇运行、是否允许泄漏、防爆与防护要求;
- 安装方式、管路布置与现场电源条件。
天洋工业泵业长期从事耐腐蚀化工泵、不锈钢磁力泵、氟塑料泵、化工流程泵及泵阀配件的制造与配套,可依据具体醋酸工况提供材质建议、加工定制与维修服务。醋酸泵选型没有"万能答案",把介质参数摸清楚、把材质与结构匹配好,才是降低全生命周期成本的关键。